


V sodobni proizvodnji,5-osni visokohitrostni CNC obdelovalni centerZaradi visoke učinkovitosti in natančnosti so postali bistvena oprema za obdelavo kompleksnih delov. Vendar pa pogoste težave s struženjem zaradi vibracij ne vplivajo le na kakovost površine obdelovancev, temveč tudi skrajšajo življenjsko dobo orodja in lahko celo poškodujejo stroj. Reševanje teh težav z učinkovitimi strategijami je ključnega pomena za zagotovitev natančnosti obdelave in izboljšanje učinkovitosti proizvodnje.
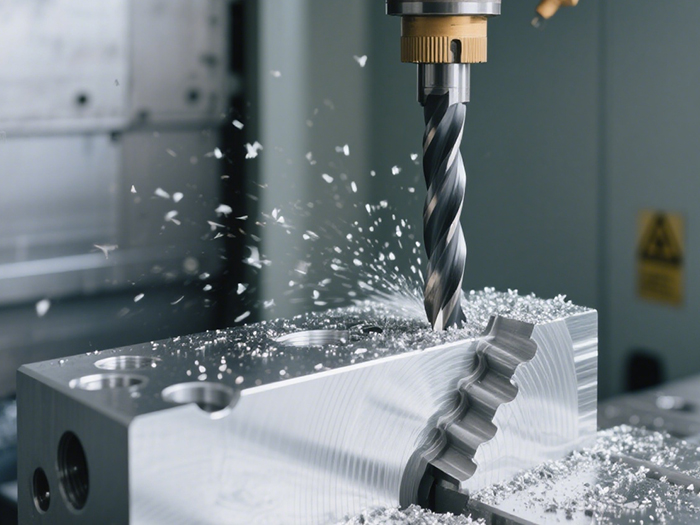
Vpliv dejavnikov orodja na vibracije pri struženju
Orodja so eden ključnih vzrokov za vibracije pri struženju. Geometrijski parametri orodja, material in stanje obrabe so tesno povezani z vibracijami. Natančneje, majhen kot cepilnega kota poveča sile struženja, kar povzroča vibracije, medtem ko pretirano velik kot cepilnega kota zmanjša togost in stabilnost orodja. Zato je pomembno, da geometrijo orodja izberemo ustrezno glede na material, ki ga obdelujemo. Na primer, pri obdelavi aluminijevih zlitin lahko povečanje kota cepilnega kota zmanjša sile struženja. Pomembno je tudi ujemanje materiala orodja; obdelava visokotrdnostnih legiranih jekel zahteva visoko trdo in obrabno odporna karbidna orodja. Poleg tega obrabljena orodja s topimi stružnimi robovi povzročajo nihanje sil struženja in vibracije, zato so potrebni redni pregledi in pravočasna zamenjava obrabljenega orodja.
Optimizacija parametrov obdelovalnega procesa
Parametri struženja pomembno vplivajo na vibracije pri struženju. Pretirano visoke hitrosti struženja lahko povzročijo periodična nihanja sil struženja, kar vodi do vibracij; prekomerne hitrosti podajanja povečajo debelino struženja in sile struženja, kar poslabša vibracije. Pri obdelavi kompleksnih površin s petosnim sočasnim obdelovanjem je treba s testiranjem ali simulacijo optimizirati procesne parametre, kot so hitrost struženja, hitrost podajanja in globina reza. Na primer, uporaba spremenljivih parametrov struženja – uporaba višjih hitrosti podajanja med grobo obdelavo za izboljšanje učinkovitosti in nižjih hitrosti in podajanja med fino obdelavo za zmanjšanje vibracij – pomaga ohranjati natančnost. Poleg tega načrtovanje poti orodja za preprečevanje pogostih ostrih zavojev in nenadnih zaustavitev zmanjšuje nenadne spremembe sile struženja in tveganja za vibracije.
Pomen strojne strukture in togosti
Togost konstrukcije stroja neposredno vpliva na pojav vibracij pri vrtenju. Nezadostna togost vretena, vodil in delovne mize ...5-osni CNC obdelovalni centerlahko povzroči vibracije pri vrtilnih silah. Metode za povečanje togosti vključujejo povečanje prednapetosti ležajev vretena, optimizacijo mazanja vodil in prilagajanje natančnosti namestitve delovne mize. Poleg tega namestitev naprav za dušenje vibracij, kot so držala orodij za dušenje vibracij med orodjem in vretenom ali izolacijske blazinice pod temeljem stroja, učinkovito absorbirajo in izolirajo vibracije, kar zmanjša njihov vpliv na obdelavo.
Celoviti ukrepi za zmanjšanje vibracij pri vrtenju
Reševanje težav z vibracijami pri obračanju v petosnem strojuvisokohitrostni CNC obdelovalni centerzahteva celovit pristop, ki vključuje izbiro orodja, optimizacijo procesnih parametrov in izboljšanje togosti stroja. Pravilna izbira geometrije in materialov orodja, redna zamenjava obrabljenega orodja, znanstveno prilagajanje hitrosti vrtenja, podajanja in globine reza, optimizacija poti orodja in krepitev togosti stroja z učinkovitimi dušilnimi napravami lahko učinkovito zmanjšajo vibracije. Ti ukrepi izboljšajo kakovost obdelave in učinkovitost proizvodnje ter v celoti izkoristijo prednosti delovanja petosnih visokohitrostnih obdelovalnih centrov.
OTURN se zavezuje, da bo strankam zagotavljal napredne5-osna CNC obdelovalna oprema in strokovno tehnično podporo. Z bogatimi izkušnjami v industriji pomagamo podjetjem pri optimizaciji procesov obdelave, izboljšanju togosti in stabilnosti CNC strojev ter učinkovitem reševanju različnih izzivov CNC obdelovalnih strojev za doseganje učinkovitih in visoko natančnih proizvodnih ciljev.
Čas objave: 9. maj 2025