


Veliko naročilo zamuja. Glavni programer je v bolniškem dopustu. Vaša najboljša stranka je pravkar poslala SMS sporočilo, v katerem je zahtevala ponudbo, ki bi jo bilo treba oddati prejšnji torek. Kdo ima čas skrbeti za mazalno olje, ki počasi kaplja z zadnje strani...CNC stružnicaali se sprašujete, ali rahel brenčanje, ki ga slišite iz horizontalnega obdelovalnega centra, pomeni težavo z vretenom?
To je razumljivo. Vsi so zaposleni, toda zanemarjanje vzdrževanja stroja ni enako kot vožnja v službo, ko je tlak v levi zadnji pnevmatiki nekoliko nizek. Stroški nerednega in ustreznega vzdrževanja CNC opreme so veliko višji od neizogibnih, a nepričakovanih stroškov popravila. To lahko pomeni, da boste izgubili natančnost delov, skrajšali življenjsko dobo orodja in morda celo tedne nenačrtovanega izpada med čakanjem na dele iz tujine.
Izogibanje vsemu se začne z enim najpreprostejših opravil, ki si jih lahko zamislimo: brisanjem opreme na koncu vsake izmene. To je povedal Kanon Shiu, inženir za izdelke in storitve pri podjetju Chevalier Machinery Inc. v Santa Fe Springsu v Kaliforniji, in obžaloval, da lahko preveč lastnikov obdelovalnih strojev bolje opravi ta najosnovnejši projekt vzdrževanja. »Če stroja ne vzdržujete čistega, bo skoraj zagotovo povzročil težave,« je dejal.
Kot mnogi gradbeniki tudi Chevalier namešča splakovalne cevi na svojestružniceinobdelovalni centriTe bi morale biti dobre za pršenje stisnjenega zraka na površino stroja, saj lahko slednji piha majhne delce in drobne delce v območje kanala. Če je stroj opremljen s takšno opremo, morata biti transporter za odrezke in transportni trak med obdelavo odprta, da se prepreči kopičenje odrezkov. V nasprotnem primeru lahko nabrani odrezki povzročijo zaustavitev in poškodbo motorja ob ponovnem zagonu. Filter je treba redno čistiti ali menjati, prav tako oljno posodo in rezalno tekočino.
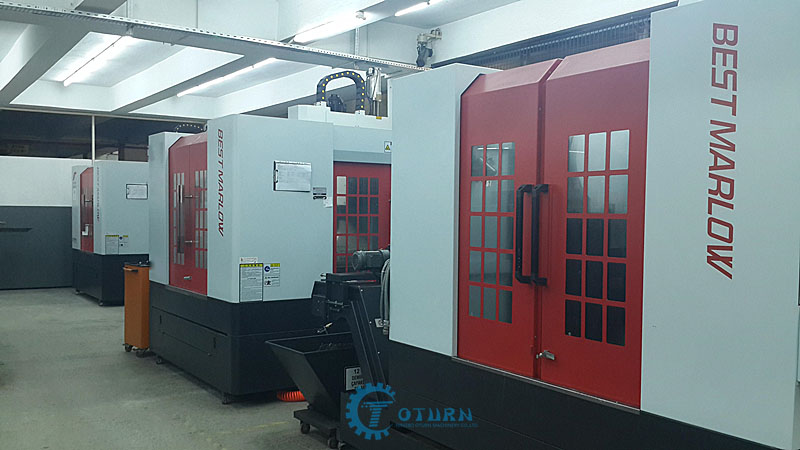
»Vse to močno vpliva na to, kako hitro bomo stroj spet zagnali, ko bo sčasoma potreben popravilo,« je dejal Shiu. »Ko smo prispeli na lokacijo in je bila oprema umazana, je popravilo trajalo dlje. To pa zato, ker tehniki lahko v prvi polovici obiska očistijo prizadeto območje, preden lahko začnejo diagnosticirati težavo. Posledica tega je, da ni potrebnega izpada, verjetno pa bodo nastali večji stroški vzdrževanja.«
Shiu priporoča tudi uporabo oljnega skimmerja za odstranjevanje raznega olja iz oljne posode stroja. Enako velja za Brenta Morgana. Kot inženir za uporabo pri Castrol Lubricants v Waynu v New Jerseyju se strinja, da bodo posnemanje, redno vzdrževanje rezervoarja za olje ter redno spremljanje pH in koncentracije rezalne tekočine pomagali podaljšati življenjsko dobo hladilne tekočine, pa tudi življenjsko dobo rezalnih orodij in celo strojev.
Vendar pa Morgan ponuja tudi avtomatizirano metodo vzdrževanja rezalne tekočine, imenovano Castrol SmartControl, kar lahko vpliva na obseg katere koli delavnice, ki namerava investirati v centraliziran hladilni sistem.
Pojasnil je, da je bil SmartControl predstavljen »približno eno leto«. Razvit je bil v sodelovanju s proizvajalcem industrijskih krmilnikov Tiefenbach in je namenjen predvsem trgovinam s centralnim sistemom. Obstajata dve različici. Obe neprekinjeno spremljata rezalno tekočino, preverjata koncentracijo, pH, prevodnost, temperaturo in pretok itd. ter uporabnika obvestita, kdaj katera od teh vrednosti potrebuje pozornost. Naprednejše različice lahko samodejno prilagodijo nekatere od teh vrednosti – če izmeri nizko koncentracijo, bo SmartControl dodal koncentrat, tako kot bo po potrebi prilagodil pH z dodajanjem pufrov.
»Strankam so ti sistemi všeč, ker ni težav, povezanih z vzdrževanjem rezalne tekočine,« je dejal Morgan. »Preveriti morate le indikatorsko lučko in če pride do kakršnih koli nepravilnosti, ustrezno ukrepati. Če je internetna povezava vzpostavljena, jo lahko uporabnik spremlja na daljavo. Na voljo je tudi vgrajen trdi disk, na katerega je mogoče shraniti 30 dni zgodovine vzdrževanja rezalne tekočine.«
Glede na trend industrije 4.0 in tehnologije industrijskega interneta stvari (IIoT) postajajo takšni sistemi za oddaljeno spremljanje vse bolj pogosti. Kanon Shiu iz podjetja Chevalier je na primer omenil sistem iMCS (Inteligentni komunikacijski sistem za stroje) tega podjetja. Kot vsi takšni sistemi tudi ta zbira informacije o različnih dejavnostih, povezanih s proizvodnjo. Enako pomembna pa je njegova sposobnost zaznavanja temperature, vibracij in celo trkov, kar zagotavlja dragocene informacije tistim, ki so odgovorni za vzdrževanje strojev.
Guy Parenteau je zelo dober tudi pri oddaljenem spremljanju. Vodja inženiringa pri podjetju Methods Machine Tools Inc. iz Sudburyja v Massachusettsu je poudaril, da oddaljeno spremljanje strojev omogoča proizvajalcem in strankam, da določijo operativne izhodiščne vrednosti, ki jih nato lahko algoritmi, ki temeljijo na umetni inteligenci, uporabijo za prepoznavanje elektromehanskih trendov. Tu je tu še napovedno vzdrževanje, ki je tehnologija, ki lahko izboljša OEE (splošno učinkovitost opreme).
»Vedno več delavnic uporablja programsko opremo za spremljanje produktivnosti, da bi razumele in optimizirale učinkovitost obdelave,« je dejal Parenteau. »Naslednji korak je analiza vzorcev obrabe komponent, sprememb obremenitve servo motorjev, dviga temperature itd. v podatkih stroja. Ko te vrednosti primerjate z vrednostmi, ko je stroj nov, lahko predvidite okvaro motorja ali nekoga obvestite, da bo ležaj vretena kmalu odpadel.«
Poudaril je, da je ta analiza dvosmerna. Z omrežnimi pravicami lahko distributerji ali proizvajalci spremljajo strankeCNC, tako kot FANUC uporablja svoj sistem ZDT (ničelni izpad) za izvajanje oddaljenih pregledov zdravja robotov. Ta funkcija lahko proizvajalce opozori na morebitne težave in jim pomaga prepoznati in odpraviti napake izdelkov.
Stranke, ki ne želijo odpreti vrat v požarnem zidu (ali plačati storitvene pristojbine), se lahko odločijo za samostojno spremljanje podatkov. Parenteau je dejal, da s tem ni težav, vendar je dodal, da so gradbeniki običajno sposobni vnaprej prepoznati težave z vzdrževanjem in delovanjem. »Poznajo zmogljivosti stroja ali robota. Če karkoli preseže vnaprej določeno vrednost, lahko zlahka sprožijo alarm, ki kaže, da je težava neizbežna ali da stranka morda preveč obremeni stroj.«
Tudi brez oddaljenega dostopa je vzdrževanje strojev postalo lažje in bolj tehnično podkovano kot prej. Ira Busman, podpredsednik za storitve za stranke pri Okuma America Corp. v Charlotteu v Severni Karolini, kot primer navaja nove avtomobile in tovornjake. »Računalnik vozila vam bo povedal vse, pri nekaterih modelih pa vam bo celo organiziral sestanek s prodajalcem,« je dejal. »Industrija obdelovalnih strojev v tem pogledu zaostaja, vendar bodite prepričani, da se premika v isto smer.«
To je dobra novica, saj se večina ljudi, ki smo jih intervjuvali za ta članek, strinja v eni stvari: delo delavnice pri vzdrževanju opreme običajno ni zadovoljivo. Za lastnike obdelovalnih strojev Okuma, ki iščejo malo pomoči pri tem nadležnem opravilu, je Busman opozoril na trgovino z aplikacijami podjetja. Ta ponuja pripomočke za opomnike o načrtovanem vzdrževanju, funkcije spremljanja in krmiljenja, obvestila o alarmih itd. Dejal je, da si Okuma, tako kot večina proizvajalcev in distributerjev obdelovalnih strojev, prizadeva čim bolj poenostaviti življenje v delavnici. Še pomembneje pa je, da želi Okuma narediti delo »čim bolj pametno«. Ker senzorji, ki temeljijo na IIoT, zbirajo informacije o ležajih, motorjih in drugih elektromehanskih komponentah, se prej opisane avtomobilske funkcije približujejo realnosti na področju proizvodnje. Računalnik stroja nenehno ocenjuje te podatke in z umetno inteligenco ugotavlja, kdaj gre kaj narobe.
Vendar pa je, kot so poudarili drugi, bistvenega pomena imeti izhodišče za primerjavo. Busman je dejal: »Ko Okuma izdela vreteno za eno od svojih stružnic ali obdelovalnih centrov, zberemo značilnosti vibracij, temperature in oprijema vretena. Nato lahko algoritem v krmilniku spremlja te vrednosti in ko doseže vnaprej določeno točko, krmilnik obvesti upravljavca stroja ali pošlje alarm zunanjemu sistemu, da bo morda treba poklicati tehnika.«
Mike Hampton, strokovnjak za razvoj poslovanja s poprodajnimi deli pri podjetju Okuma, je dejal, da je zadnja možnost – opozorilo zunanjemu sistemu – še vedno problematična. »Ocenjujem, da le majhen odstotekCNC strojiso povezani z internetom,« je dejal. »Ker se industrija vse bolj zanaša na podatke, bo to postal resen izziv.«
»Uvedba 5G in drugih mobilnih tehnologij bi lahko izboljšala situacijo, vendar je še vedno zelo nejevoljno – predvsem IT-osebje naših strank – dovoliti oddaljeni dostop do svojih naprav,« je nadaljeval Hampton. »Čeprav si Okuma in druga podjetja želijo zagotoviti bolj proaktivne storitve vzdrževanja naprav in povečati komunikacijo s strankami, je povezljivost še vedno največja ovira.«
Preden ta dan pride, lahko delavnica poveča čas delovanja in kakovost delov z rednimi pregledi stanja svoje opreme z uporabo merilnih palic ali laserskih kalibracijskih sistemov. To je povedal Dan Skulan, generalni direktor industrijske metrologije pri West Dundee Renishaw v Illinoisu. Strinja se z drugimi, ki so bili intervjuvani za ta članek, da je določitev osnovne vrednosti v zgodnji fazi življenjskega cikla obdelovalnega stroja ključni del vsakega načrta preventivnega vzdrževanja. Vsako odstopanje od te osnovne vrednosti se lahko nato uporabi za prepoznavanje obrabljenih ali poškodovanih komponent in stanj, ki niso v ravnini. »Prvi razlog, da obdelovalni stroji izgubijo natančnost pozicioniranja, je ta, da niso varno nameščeni, pravilno nivelirani in nato redno preverjani,« je dejal Skulan. »Zaradi tega bodo visokokakovostni stroji delovali slabo. Nasprotno, povprečni stroji se bodo obnašali kot veliko dražji stroji. Ni dvoma, da je niveliranje najbolj stroškovno učinkovito in enostavno za izvedbo.«
Pomemben primer je prodajalec obdelovalnih strojev v Indiani. Med namestitvijo vertikalnega obdelovalnega centra je tamkajšnji aplikacijski inženir opazil, da je ta nepravilno nameščen. Poklical je Skulana, ki je prinesel enega od sistemov ballbar podjetja QC20-W.
»Osi X in Y sta odstopali za približno 0,004 palca (0,102 mm). Hiter pregled z merilnikom nivoja je potrdil moj sum, da stroj ni raven,« je dejal Skulan. Ko sta ballbar preklopila v način ponavljanja, sta dve osebi postopoma zategovali vsako izmetno palico, dokler stroj ni popolnoma raven in natančnost pozicioniranja ni znotraj 0,0002 palca (0,005 mm).
Ballbarji so zelo primerni za zaznavanje navpičnosti in podobnih težav, vendar je za kompenzacijo napak, povezanih z natančnostjo volumetričnih strojev, najboljša metoda zaznavanja laserski interferometer ali večosni kalibrator. Renishaw ponuja vrsto takšnih sistemov, Skulan pa priporoča, da jih uporabite takoj po namestitvi stroja in nato redno glede na vrsto opravljene obdelave.
»Recimo, da izdelujete diamantno stružene dele za vesoljski teleskop James Webb in morate ohraniti tolerance znotraj nekaj nanometrov,« je dejal. »V tem primeru lahko pred vsakim rezom opravite preverjanje kalibracije. Po drugi strani pa lahko delavnica, ki predeluje dele rolke na plus ali minus pet kosov, preživi z najmanj denarja; po mojem mnenju je to vsaj enkrat na leto, pod pogojem, da je stroj pravilno vzdrževan in urejen.«
Ballbar je preprost za uporabo in po nekaj usposabljanja lahko večina delavnic izvede tudi lasersko kalibracijo na svojih strojih. To še posebej velja za novo opremo, ki je običajno odgovorna za nastavitev notranje kompenzacijske vrednosti CNC. Za delavnice z velikim številom obdelovalnih strojev in/ali več obrati lahko programska oprema spremlja vzdrževanje. V Skulanovem primeru je to Renishaw Central, ki zbira in organizira podatke iz programske opreme za laserske meritve CARTO podjetja.
Za delavnice, ki nimajo časa, virov ali niso pripravljene vzdrževati strojev, ima Hayden Wellman, višji podpredsednik podjetja Absolute Machine Tools Inc. v Lorraineu v Ohiu, ekipo, ki to lahko stori. Tako kot mnogi distributerji tudi Absolute ponuja vrsto preventivnih vzdrževalnih programov, od bronastih do srebrnih in zlatih. Absolute ponuja tudi storitve na enem mestu, kot so kompenzacija napake koraka, nastavitev servomotorjev ter laserska kalibracija in poravnava.
»Za delavnice, ki nimajo načrta preventivnega vzdrževanja, bomo opravljali vsakodnevna opravila, kot so menjava hidravličnega olja, preverjanje puščanja zraka, prilagajanje rež in zagotavljanje ravnovesja stroja,« je dejal Wellman. »Za delavnice, ki to opravljajo same, imamo vse laserje in druga orodja, potrebna za vzdrževanje načrtovanega delovanja njihovih naložb. Nekateri to počnejo enkrat letno, nekateri manj pogosto, vendar je pomembno, da to počnejo pogosto.«
Wellman je opisal nekaj groznih situacij, kot so poškodbe cest zaradi blokiranega omejevalnika pretoka olja in odpoved vretena zaradi umazane tekočine ali obrabljenih tesnil. Ni treba veliko domišljije, da bi predvideli končni rezultat teh vzdrževalnih napak. Vendar je izpostavil situacijo, ki pogosto preseneti lastnike delavnic: upravljavci strojev lahko nadomestijo slabo vzdrževane stroje in jih programirajo za reševanje težav s poravnavo in natančnostjo. »Na koncu postane situacija tako slaba, da stroj preneha delovati, ali še huje, upravljavec odneha in nihče ne more ugotoviti, kako izdelati dobre dele,« je dejal Wilman. »Kakorkoli že, to bo sčasoma trgovini prineslo več stroškov, kot jih imajo, če bi vedno naredili dober načrt vzdrževanja.«
Čas objave: 22. julij 2021