


Alarmne lučke CNC strojaso ključni varnostni opozorilni signali med delovanjem CNC obdelovalnega stroja. Operaterje opozarjajo na stanje delovanja opreme z zvočnimi povratnimi informacijami (kot so piski ali opozorilni zvoki). Normalen zvok alarmne lučke je neposredno povezan s tem, ali je mogoče napake opreme pravočasno odkriti, kar zagotavlja varno delovanje obdelovalnega stroja. Nenavaden zvok alarmne lučke, kot je odsotnost zvoka ali občasen zvok, ne vpliva le na učinkovitost vzdrževanja, temveč lahko predstavlja tudi varnostno tveganje. Ta članek bo razložil simptome nenavadnega zvoka alarmne lučke in predstavil sistematičen postopek odpravljanja težav in popravil, ki bo vzdrževalnemu osebju opreme pomagal učinkovito reševati težave in zagotavljati stabilno delovanje obdelovalnega stroja.
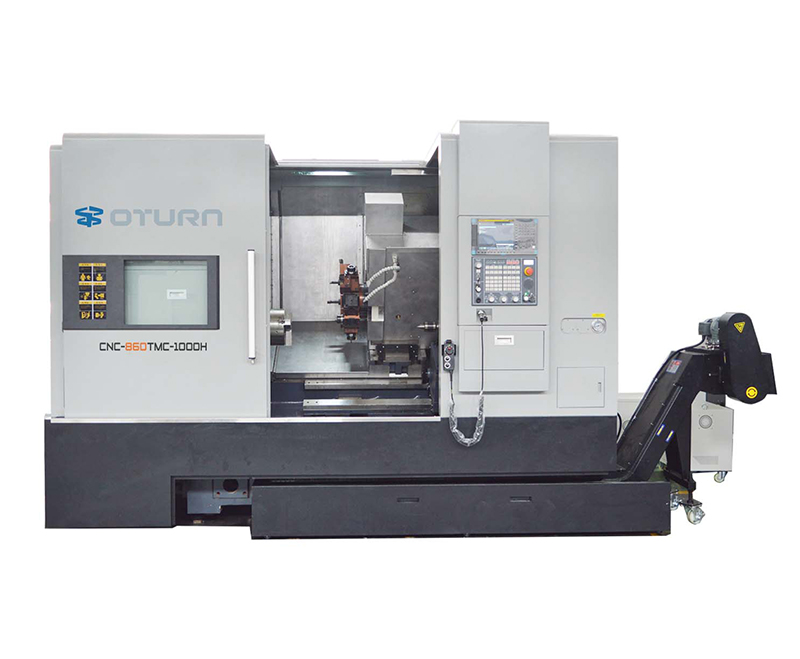
Pogosti simptomi in odpravljanje težav z nenavadnim zvokom alarmne lučke
Nenavaden zvok alarmne lučke se pogosto kaže na tri načine:
· Ni zvoka: To je običajno posledica prekinjene izhodne avdio povezave ali težav z napajanjem.
· Šum ali popačenje: To je običajno posledica staranja ali poškodbe komponent, ki ustvarjajo zvok, kot sta brenčalo ali zvočnik, ali nestabilne napajalne napetosti.
· Prekinjen ali nekontinuiran zvok: To je pogosto posledica slabega stika ali nestabilne povezave v signalnem prenosnem vodu.
Poleg tega je ključnega pomena določiti obseg nenavadnega zvoka. Ali se težava pojavlja le v določenih stanjih alarma, kot sta alarm za zaustavitev v sili ali alarm za preobremenitev? Ali pa je nenavaden zvok skupen vsem alarmom? Če se nenavadno oglašajo le nekateri alarmi, je morda težava z logiko alarmnega sistema ali povezanimi senzorji. Če se nenavadno oglašajo vsi alarmi, je morda težava s strojno opremo alarmne lučke ali sistemom napajanja. Razjasnitev teh težav bo pomagala zožiti obseg preiskave in prihraniti čas.
Sistematični koraki za odpravljanje težav z zvokom alarmne lučke
1. Preverite napajalne in signalne vode
Zvočni modul alarmne lučke mora biti odvisen od stabilnega napajanja, zato je prva naloga preveriti napajanje. Vzdrževalno osebje mora najprej izklopiti glavno napajanje naprave in nato z multimetrom izmeriti napetost na napajalnih priključkih alarmne lučke, običajno 24 V DC. Če napetost ne kaže nobene napetosti ali kaže znatna nihanja, je naslednji korak preverjanje pregorele varovalke ali oksidacije kontaktov kontaktorja. Pregorelo varovalko je treba takoj zamenjati, oksidirane kontakte pa je treba zbrusiti z drobnim brusnim papirjem in ponovno zategniti, da se zagotovi dober stik.
Nato sledite signalnemu kablu, ki povezuje alarmno lučko, in preglejte kable in konektorje od priključnega bloka alarmne lučke vse do izhodnega modula PLC ali krmilne enote alarma. Dolgotrajne vibracijeCNC strojlahko zlahka zrahljajo ali poškodujejo kabelske konektorje. Poškodovana zaščita lahko povzroči tudi motnje, ki povzročajo nepravilnosti signala. Med vzdrževanjem preverite vsako komponento posebej, ponovno priključite priključke in privijte priključne vijake, da zagotovite, da je ožičenje v dobrem stanju in da je zaščita nepoškodovana.
2. Pregled strojne opreme in zamenjava komponent sondiranja
Ko preverite, ali so napajalni in signalni kabli normalni, je morda prišlo do težav z brenčalom ali zvočnikom v alarmni lučki. Ko izklopite alarmno lučko, jo razstavite in vizualno preglejte zvočni del glede očitnih poškodb, kot je razpokana membrana ali zgorela tuljava. Če je videz normalen, z multimetrom izmerite upornost zvočnega dela. Nenormalna vrednost upora (izjemno visoka ali blizu nič) kaže na okvaro komponente.
Pri zamenjavi delov se prepričajte, da se napetostne specifikacije in montažne dimenzije nove komponente ujemajo s starimi. Med namestitvijo bodite pozorni na polarnost, da se izognete napačni priključitvi, ki lahko povzroči sekundarno škodo. Izbira ustreznih delov zagotavlja dolgoročno in stabilno delovanje alarmne lučke.
3. Preverite parametre sistema PLC in logiko alarmov
Če je strojna oprema nedotaknjena, je naslednji korak preverjanje nastavitev alarma v krmilnem sistemu obdelovalnega stroja. Z vmesnikom za programiranje PLC-ja ali stranjo z nastavitvami parametrov preverite, ali je zvok alarma aktiviran. Nekateri obdelovalni stroji omogočajo utišanje zvoka alarma, kar lahko povzroči, da lučka alarma utiša. Pomembno je tudi preveriti, ali izhodi PLC-ja za različne vrste alarmov delujejo pravilno. Na primer, ali lahko izhod PLC-ja za alarm za zaustavitev v sili sproži zvok alarma. Če se PLC ne odzove, preverite gumb za zaustavitev v sili in povezane senzorje, da vidite, ali je prišlo do napake v komponenti za sprožitev na sprednjem delu.
Nekatera oprema lahko prilagodi glasnost in frekvenco zvoka alarma. Če je zvok šibek ali popačen, obnovite privzete nastavitve in ponovno prilagodite parametre, da zagotovite jasen in učinkovit zvok.
Funkcionalno preverjanje po popravilu in priporočila za redno vzdrževanje
Po popravilu obvezno simulirajte različne scenarije alarma za preverjanje, kot je pritisk gumba za zaustavitev v sili ali izvedba preizkusa preobremenitve, da zagotovite jasen in stabilen zvok alarmne lučke. Podrobne zapise o vzroku napake in specifičnem postopku popravila je treba vključiti v datoteko vzdrževanja opreme za referenco med poznejšim vzdrževanjem.
Za zmanjšanje pojavnosti nenavadnih zvokov alarmnih lučk je priporočljivo vzpostaviti načrt rednega vzdrževanja. Vsaj enkrat mesečno preverjajte ožičene povezave in tesnost priključkov alarmne lučke, da preprečite zrahljanje zaradi vibracij opreme. Poleg tega pri čiščenjuCNC stružni centerPazite, da voda in olje ne pronicata v alarmno lučko in da vlaga ne poškoduje komponent alarmnega sistema. Če se ugotovi, da so komponente starane, je pravočasna zamenjava ključnega pomena za zagotovitev dolgoročne učinkovitosti alarmnega sistema.
Z vzpostavitvijo sistematičnega cikla vzdrževanja »odpravljanje težav – popravilo – preverjanje – preprečevanje« se ne le izboljša zanesljivost zvoka alarmne lučke, temveč se tudi znatno izboljšajo splošne varnostne opozorilne zmogljivosti obdelovalnega stroja, kar zagotavlja nemoteno proizvodnjo.
Zaključek
Nenormalnosti alarmnih lučk se morda zdijo manjše, vendar so ključne za osnovno funkcijo varnostnega opozorilnega sistema obdelovalnega stroja. Postopek vzdrževanja mora slediti načelu »najprej enostavno, nato težko, najprej strojna oprema, nato programska oprema«, pri čemer se točka napake natančno določi korak za korakom, od ožičenja napajanja in prenosa signala do strojne opreme in sistemskih nastavitev. Le na ta način je mogoče hitro obnoviti delovanje zvočne funkcije alarmne lučke, izboljšati hitrost odziva CNC obdelovalnega stroja na napake in zagotoviti varnost proizvodnje. Vzdrževalno osebje mora ne le obvladati znanstvene metode vzdrževanja, temveč mora tudi redno izvajati preventivno vzdrževanje, da bi bistveno zmanjšalo pojav napak in zagotovilo varno in učinkovito delovanje CNC stroja.
Čas objave: 3. september 2025