


Stružnica za navoj cevi se imenuje tudistružnica za naftne deželeStruženje navojev se na splošno nanaša na postopek obdelave navojev na obdelovancu z orodjem za oblikovanje, vključno s struženjem, rezkanjem, navojnim rezanjem, brušenjem in vrtinčastim rezanjem. Pri struženju, rezkanju in brušenju navojev prenosna veriga obdelovalnega stroja zagotavlja, da se stružno orodje, rezkalo ali brusilno kolo natančno in enakomerno premika vzdolž osi obdelovanca za en korak na vsak obrat obdelovanca. Pri navojnem rezanju ali rezanju navojev se orodje (navojni sveder ali matrica) vrti glede na obdelovanec, prvi oblikovani utor navoja pa vodi orodje (ali obdelovanec) za aksialno premikanje.
In naš glavni cilj je struženje navojev z uporabostružnice za navoje ceviOrodje za oblikovanje navojev ali orodje za glavnik navojev se lahko uporablja za struženje navoja na stružnici za cevne navoje. Struženje navojev z orodjem za oblikovanje navojev ima preprosto strukturo orodja in je običajna metoda za proizvodnjo in obdelavo navojnih obdelovancev v majhnih serijah. Struženje navojev z orodjem za glavnik navojev ima visoko proizvodno učinkovitost, vendar je struktura orodja zapletena in je primerno le za struženje kratkih navojnih obdelovancev s finimi zobmi v srednje veliki in veliki proizvodnji.
Natančnost koraka običajnih stružnic za struženje trapezoidnih navojev lahko običajno doseže le 8-9, vendar pa sta proizvodna učinkovitost in natančnost profesionalnih stružnic ...CNC stroj za rezanje navojev za cevise bo bistveno izboljšalo.
Stružnica za rezanje navojev za cevistrojje horizontalni stružnik, posebej zasnovan za struženje cevnih fitingov velikega premera. Zanj je značilen relativno velik premer skoznje luknje vretena (običajno nad 135 mm) in vpenjalna glava na sprednji in zadnji strani ohišja vretena. , Za lažje vpenjanje in obdelavo cevi ali palic velikega premera.
Naftna državastružnicastrojObičajno imajo veliko skoznjo luknjo na ohišju vretena, obdelovanec pa je vpet z dvema vpenjalnima glavama na obeh koncih vretena, da se vrti po prehodu skozi skoznjo luknjo. Orodje se običajno podaja na dva načina: eden je enak kot pri običajni stružnici s pogonskim vijakom, ki poganja drsnik in držalo orodja na sprednji strani postelje; drugi pa je ploščati glavnik na drsniku na sredini postelje. Zunanja navojna rezalna glava noža (glej samodejno odpiranje in zapiranje navojne rezalne glave) zareže v obdelovanec in se premakne naprej. Nekateri stroji za obdelavo dolgih cevi imajo tudi podporne naprave za obdelovanec, kot so sredinski okvir, naslon za orodje in zadnji nosilec.
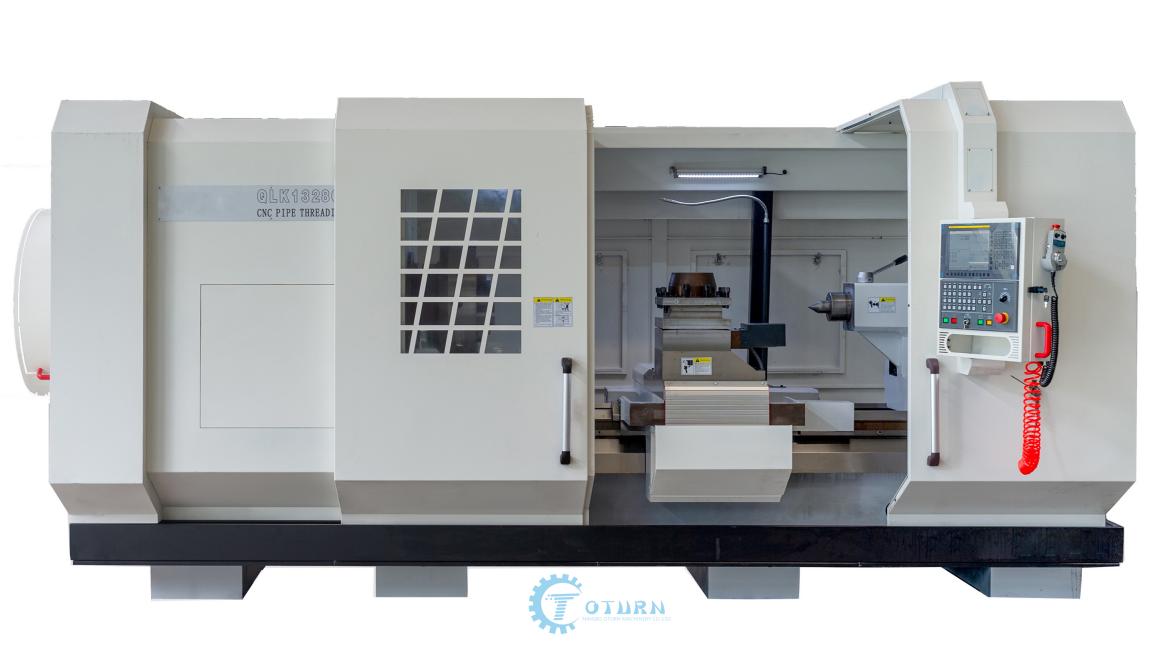
CNC stružnica za rezanje navojev cevipriporočam
QLK1315 / QLK1320 / QLK1323 / QLK1325 / QLK1328 / QLK1336 / QLK1345 / QKL1353 / QLK1363
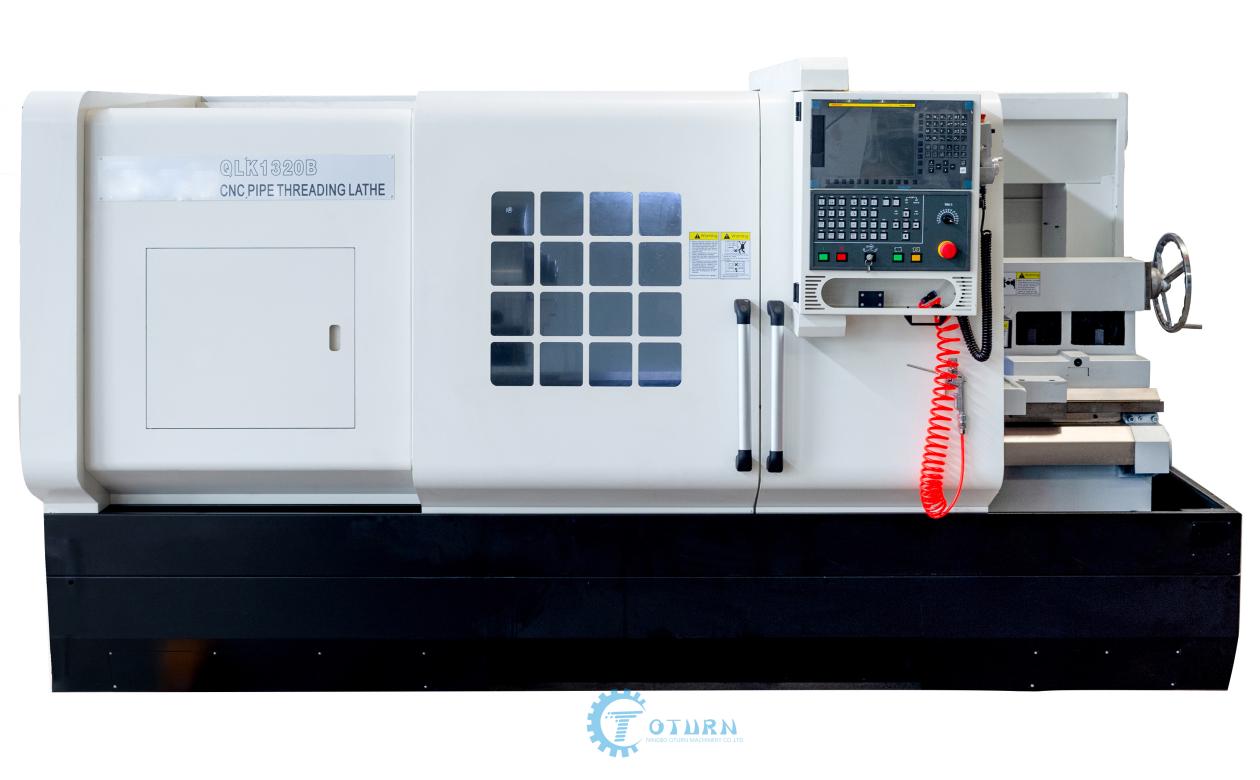
QLK1320
Značilnostivisoka kakovoststružnica za rezanje navojev cevi:
1. Postelja ima originalno troslojno stensko strukturo, zadnja stena pa je razporejena z 12-stopinjsko nagnjeno ravnino, kar močno izboljša togost obdelovalnega stroja.
2. Glavna prenosna veriga je stopnjevani prenos, kar zmanjšuje porabo energije in hrup obdelovalnega stroja.
3. Uporaba ločenih hidravličnih omaric, centraliziranega mazanja in močnega hlajenja ne le znižuje temperaturo vretena, temveč tudi učinkovito vzdržuje čistočo in mazanje vretenske škatle.
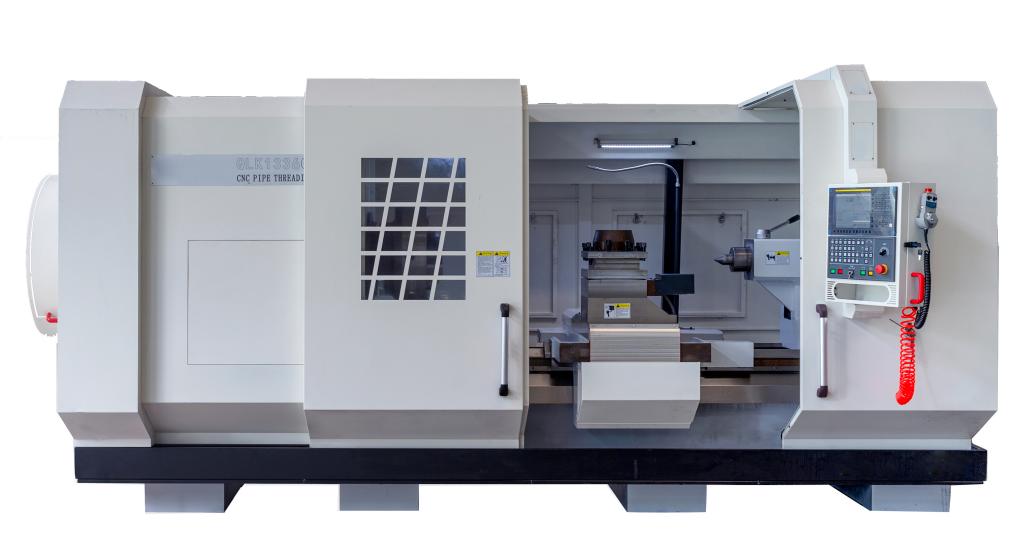
QLK1336
QLK1336CNC Stružnica za naftne deželeje na novo zasnovana CNC stružnica za rezanje navojev cevi. Glavni pogon je zasnovan tako, da ustreza nazivnemu frekvenčnemu delovnemu območju izbranega servo motorja vretena. Popolnoma brezstopenjska regulacija hitrosti, široko območje regulacije hitrosti, ki ne le izpolnjuje zahteve za visokohitrostno končno obdelavo navojev, temveč ima tudi visoko učinkovitost rezanja in nizek hrup.
Prednosti in koristi stružnic za rezanje navojev cevi
(1) Ohišje stroja
Širina ohišja je 650 mm, material je HT300. Ultrazvočno frekvenčno kaljenje je doseženo do HRC52. Hrapavost je Ra0,63 po brušenju z visoko preciznim brusilnim strojem. Ima visoko preciznost in odpornost proti obrabi. Ohišje stroja je integralna struktura, kar močno izboljša togost obdelovalnega stroja.
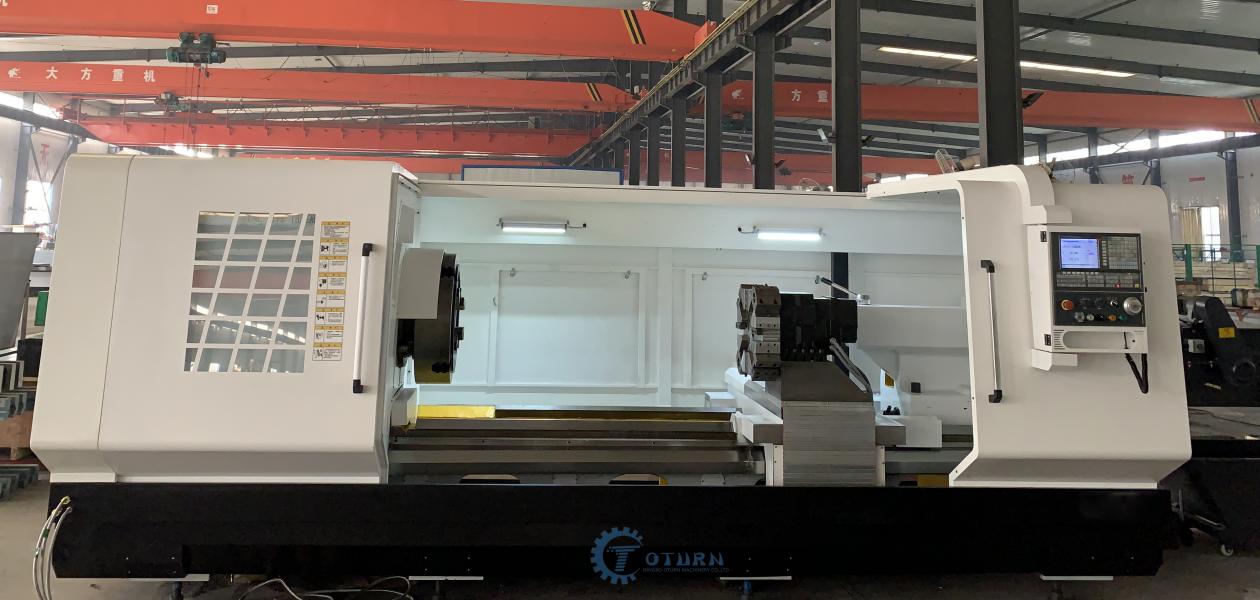
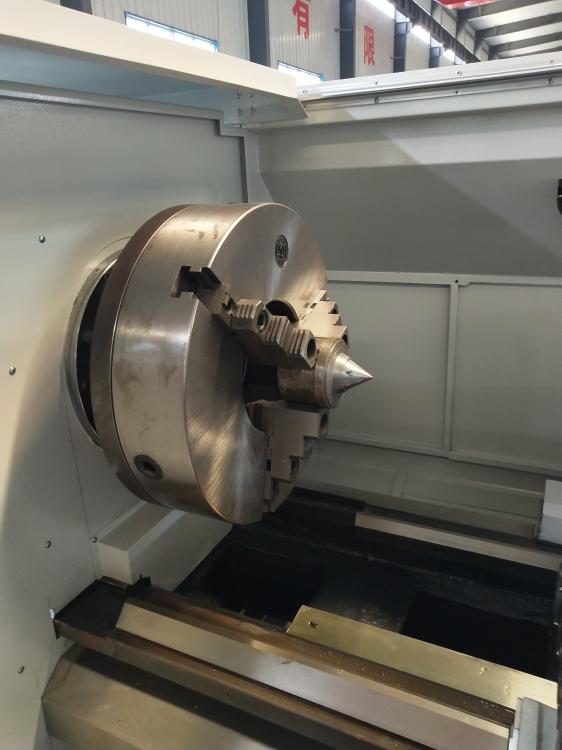
(2)CNC Oil country mstrojiŠkatla za glavo
Vgrajena menjalnikna enota vretena, visokozmogljiv servo motor vretena,
Dvostopenjski menjalnik, brezstopenjska regulacija hitrosti.
Širok razpon regulacije hitrosti, ne le za izpolnjevanje zahtev visokohitrostne končne obdelave navojev, temveč tudi za doseganje učinkovitega rezanja. Kaljeno in natančno brusilno orodje, visokokakovostni ležaji zagotavljajo nizek hrup stroja in dobro kakovost zvoka.
Vreteno uporablja močno zunanje obtočno hlajenje z mazanjem,
ne le znižuje temperaturo vretena, temveč tudi ohranja čistočo in mazanje ohišja vretena.
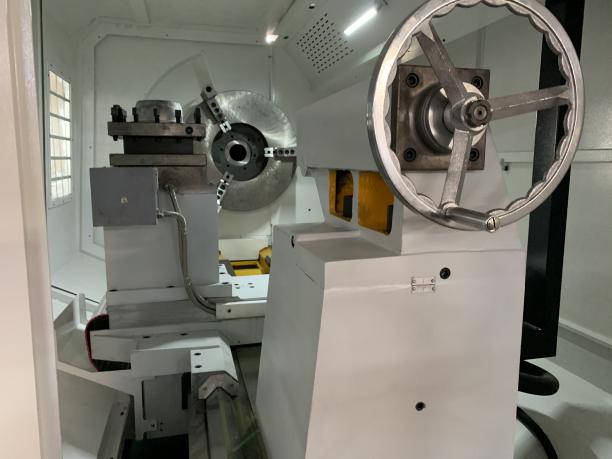
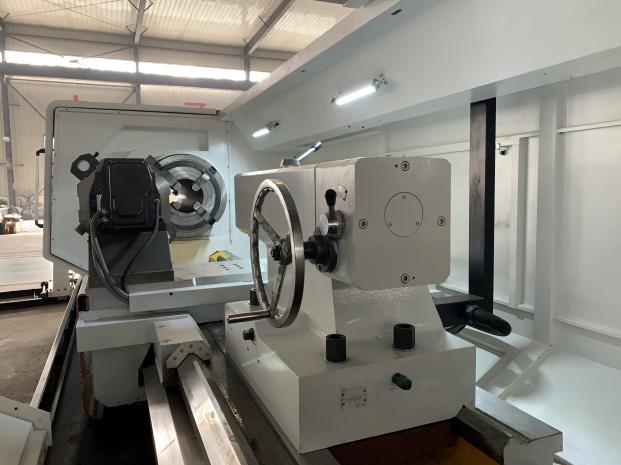
(3) Konjiček
Ta stroj je standardno opremljen z vretenom konjička φ120. Mohs 6# zgornji del.
(4) Dvoosno podajanje
Tako os X kot os Z uporabljata visoko precizni neposredni pogon s krogličnim vretenom in strukturo prednapetosti vodilnega vijaka. Za pozicioniranje in podporo se uporabljajo precizni ležaji krogličnih vretenov; letev z vijakom in matico gredi Z je integralna lita struktura.
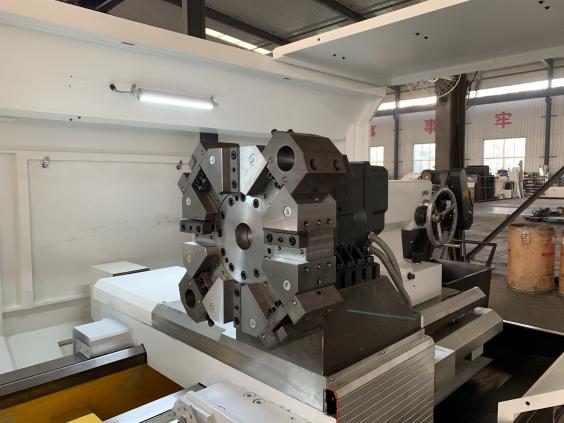
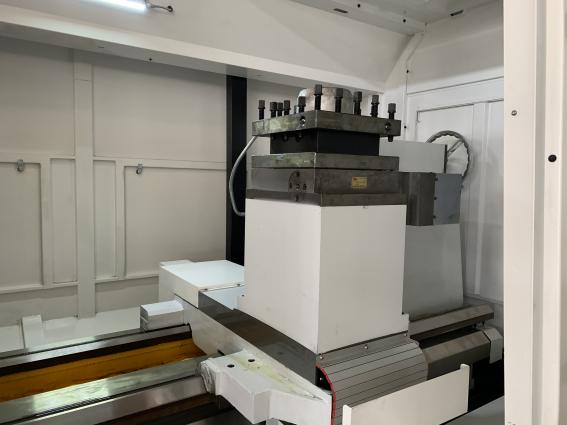
(5) CNC revolver
Uporablja vertikalno držalo za orodje CNC (HAK21280). Ima značilnosti visoke natančnosti, gladkega vrtenja, enostavnega upravljanja in tako naprej.
Štirje razlogi za izbiroCNC rezanje navojev za cevimstroj alistružnica za obdelavo naftnih deželj
1. Thestružnica za navoj ceviima značilnosti visoke stopnje avtomatizacije, visoke učinkovitosti in visoke natančnosti, širokega spektra uporabe ter preprostega upravljanja.
2. Nočno omarico poganja frekvenčni pretvorniški motor z brezstopenjsko spremembo hitrosti. Ležaji vretena znanih domačih proizvajalcev, tričeljustne vpenjalne glave znanih domačih blagovnih znamk.
3. Modularna zasnova numeričnega krmilnega sistema omogoča enostavno odpravljanje napak in vzdrževanje. Osi x in z uporabljata zmogljive servo motorje, napredno zmogljivost in visoko zanesljivost.
4. Uporablja lito posteljo, drsno ploščo, razumno notranjo postavitev reber, visoko precizno kroglično vreteno, visoko natančnost in natančen prenos.
Slike glavnih delov
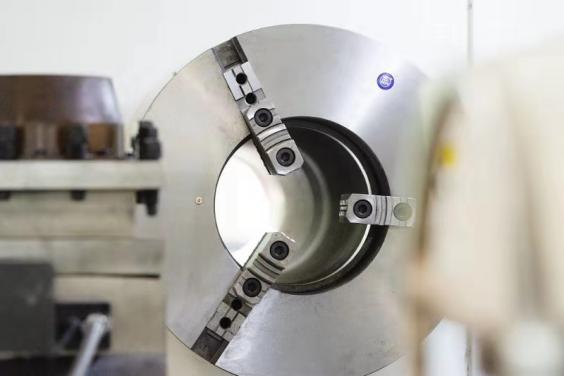
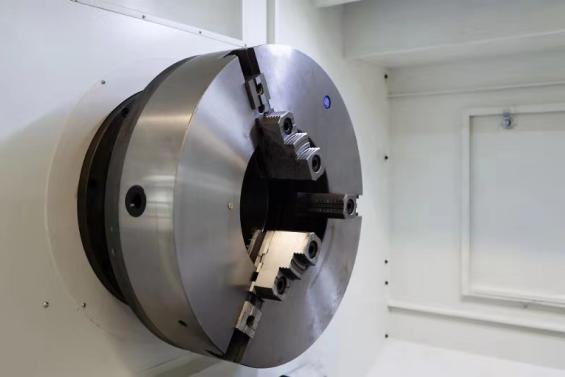
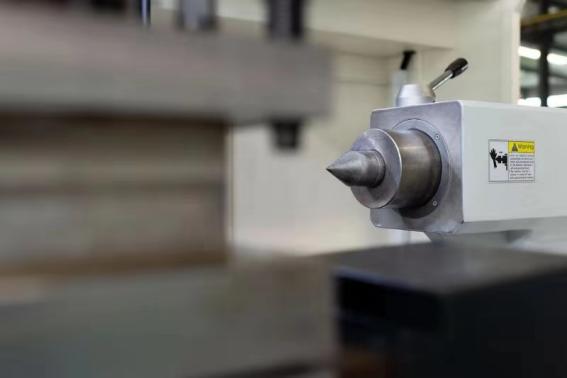
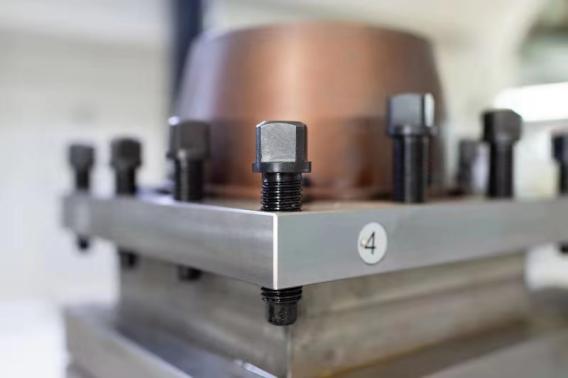
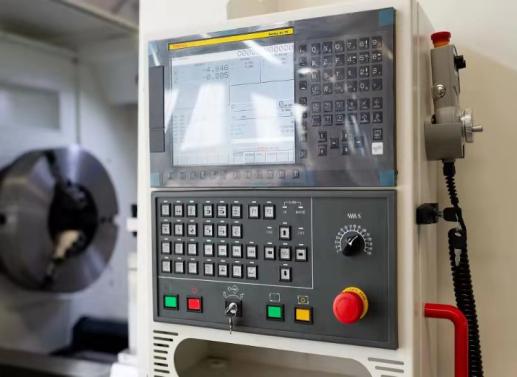
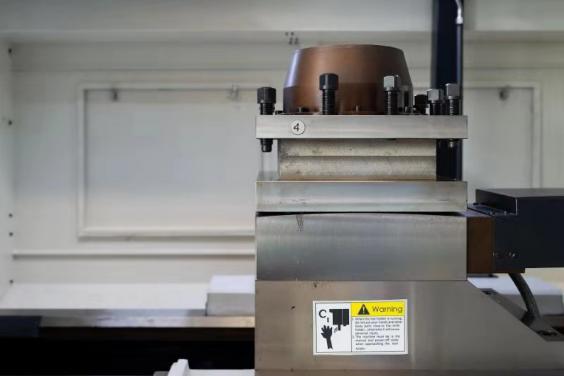
Standardna konfiguracija
Štiristopno električno orodje, samodejno centralizirano mazanje, hladilni sistem, polzaprt zaščitni pokrov.
Ta izdelek se pogosto uporablja v mehanskih procesih v proizvodnji strojev, naftni, kemični, premogovniški, geološki raziskavi, oskrbi z vodo in odvodnjavanju mest ter drugih industrijah.
Preostali glavni deli vključujejovrtalne cevi in spojke.
Naftna industrija je industrijski sektor, ki pridobiva nafto (vključno z naravno nafto, oljnim skrilavcem in zemeljskim plinom) ter jo rafinira in predeluje. Sestavljajo jo enote za geološko raziskovanje naftnih polj, razvoj naftnih polj in raziskovanje nafte, transport, rafiniranje in predelavo.
Najpogosteje uporabljen izraz za cevi v naftni in plinski industriji je naftna cev (OCTG). Namen naftnih cevi je lahko različen: uporabljajo se lahko za črpanje ali vbrizgavanje plina, nafte, vode, pare itd. in jih je mogoče razdeliti na ohišja ali cevi glede na specifično uporabo. Ohišje se uporablja kot zaščitna plast, ki pomaga naftnim vrtinam upreti eroziji notranjih ali zunanjih onesnaževalcev, da se ohrani trajnost; cevi pa se uporabljajo za vbrizgavanje ali črpanje nafte.
Cevni navojing strojna orodja Uporabljajo se za obdelavo naftnih cevi, ki se pogosto uporabljajo v naftni industriji. Gre za jekleno cev, ki se uporablja za transport nafte in zemeljskega plina v naftnih vrtinah. Nameščena je v ohišju, nafta in plin pa tečeta iz naftne cevi do glave vrtine.
Obstajata dve velikosti cevnih navojev, ena je stožčasti cevni navoj v obliki črke V s kupolo in okroglim dnom z 8 zobmi na palec, druga pa je stožčasti cevni navoj v obliki črke V s kupolo in okroglim dnom z 10 zobmi na palec.
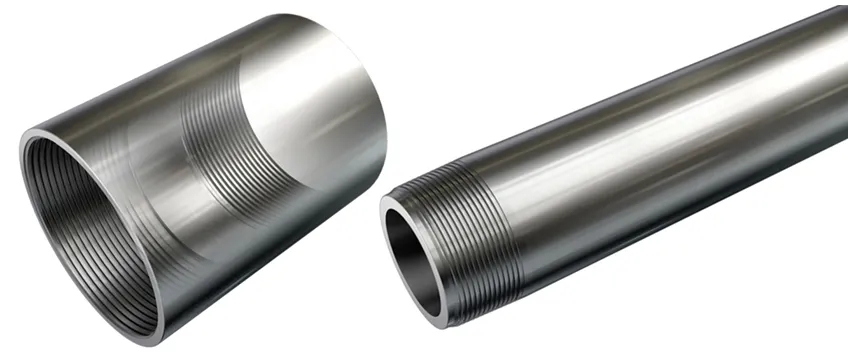
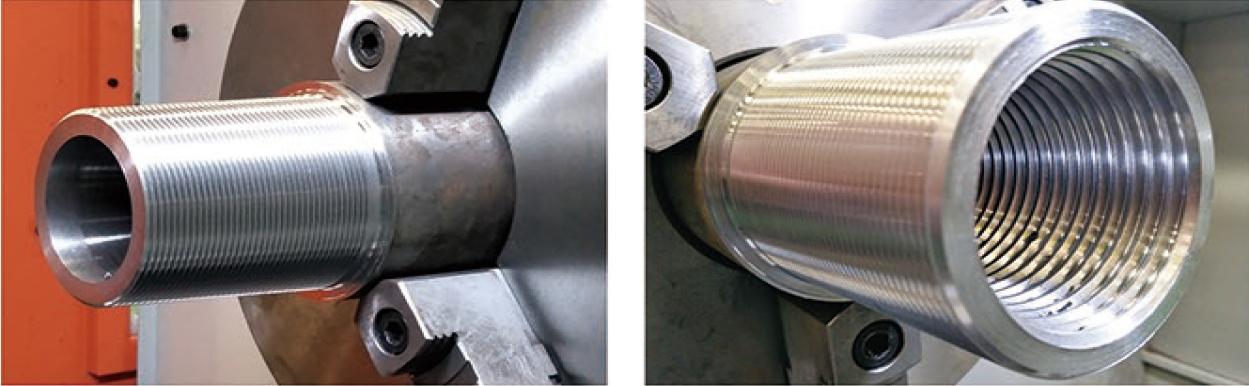
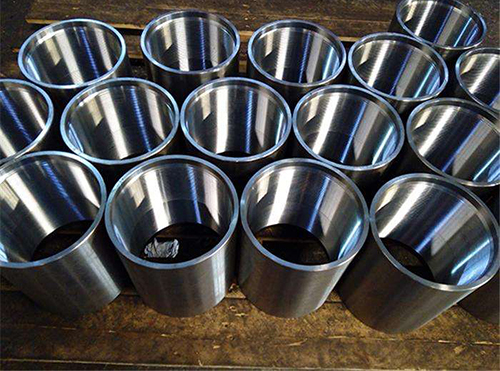
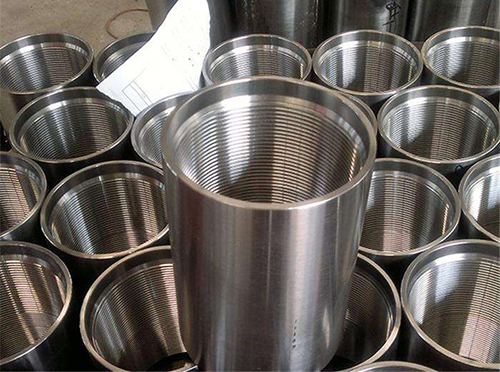
Navoj je neprekinjen izrastek z vnaprej določenim profilom zoba, ki je oblikovan vzdolž spiralne črte na površini valja ali stožca. Obstaja veliko načinov obdelave navojev, navoje pa se običajno uporablja pri splošni obdelavi. Kdajobdelava navojevNa horizontalni stružnici je treba zagotoviti razmerje gibanja med obdelovancem in orodjem. V dejanskemstruženje navojevZaradi različnih razlogov pride do težav pri gibanju med vretenom in orodjem v določenem členu, kar povzroča okvare med struženjem navojev in vpliva na normalno proizvodnjo. V tem primeru je treba težavo pravočasno odpraviti.
Kako rešiti problem velike hrapavosti, so naslednji predlogi nekaterih izkušenih operaterjev stružnic za navoje cevi:
1. Pri struženju z orodjem za struženje iz hitroreznega jekla je treba zmanjšati hitrost struženja in dodati olje za struženje.
2. Povečajte prečni prerez vretena in zmanjšajte dolžino podaljška (ker vreteno ni dovolj togo, je med rezanjem nagnjeno k vibracijam)
3. Zmanjšajte vzdolžni sprednji kot stružnega orodja in prilagodite zračnost vijaka srednje drsne plošče (vzdolžni sprednji kot stružnega orodja je prevelik in zračnost srednjega drsnega vijaka je prevelika, kar lahko povzroči, da se orodje zlahka zlomi).
4. Pri visokohitrostnem struženju navojev je debelina struženja zadnjega reza običajno večja od 0,1 mm, odrezki pa se odvajajo pravokotno na smer osi (kdajvisokohitrostno struženje navojev, je debelina struženja premajhna ali pa se odrezki odvajajo poševno, je enostavno vleči boke navoja).
5. Za rezanje navojev ali stružno olje z visokokakovostnim sredstvom za ekstremni tlak je treba uporabitiobdelaj nitobdelovanca skozi stružnico. Uporaba posebnega olja za obdelavo kovin lahko odpravi težavo slabe natančnosti in nizke učinkovitosti.
Čas objave: 21. september 2021