


CNC vrtalni in rezkalni stroj s fiksnim žarkom
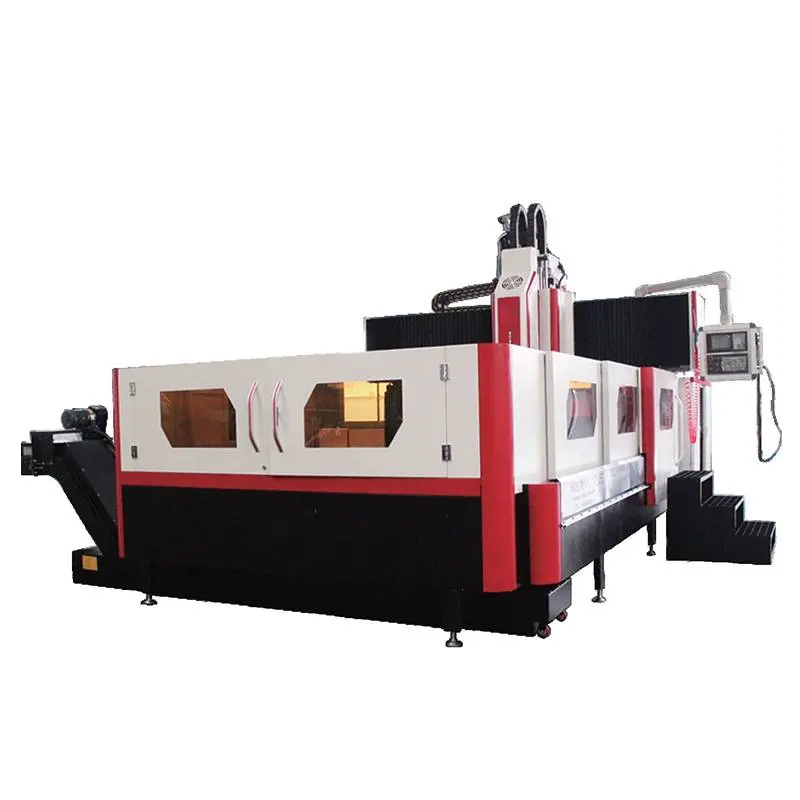
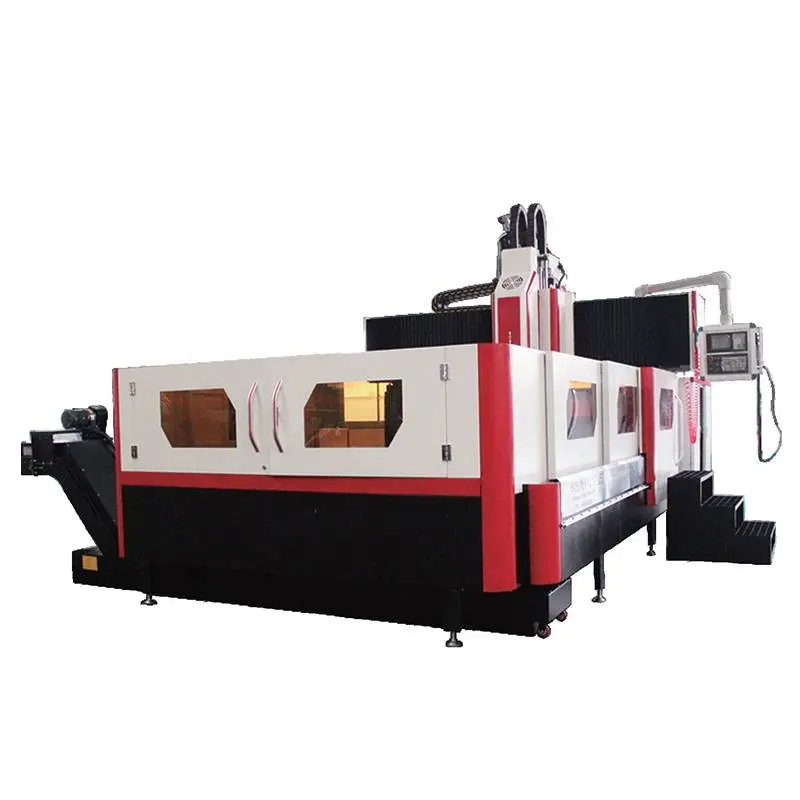
CNC vrtalni in rezkalni stroj
Opis funkcij in lastnosti stroja
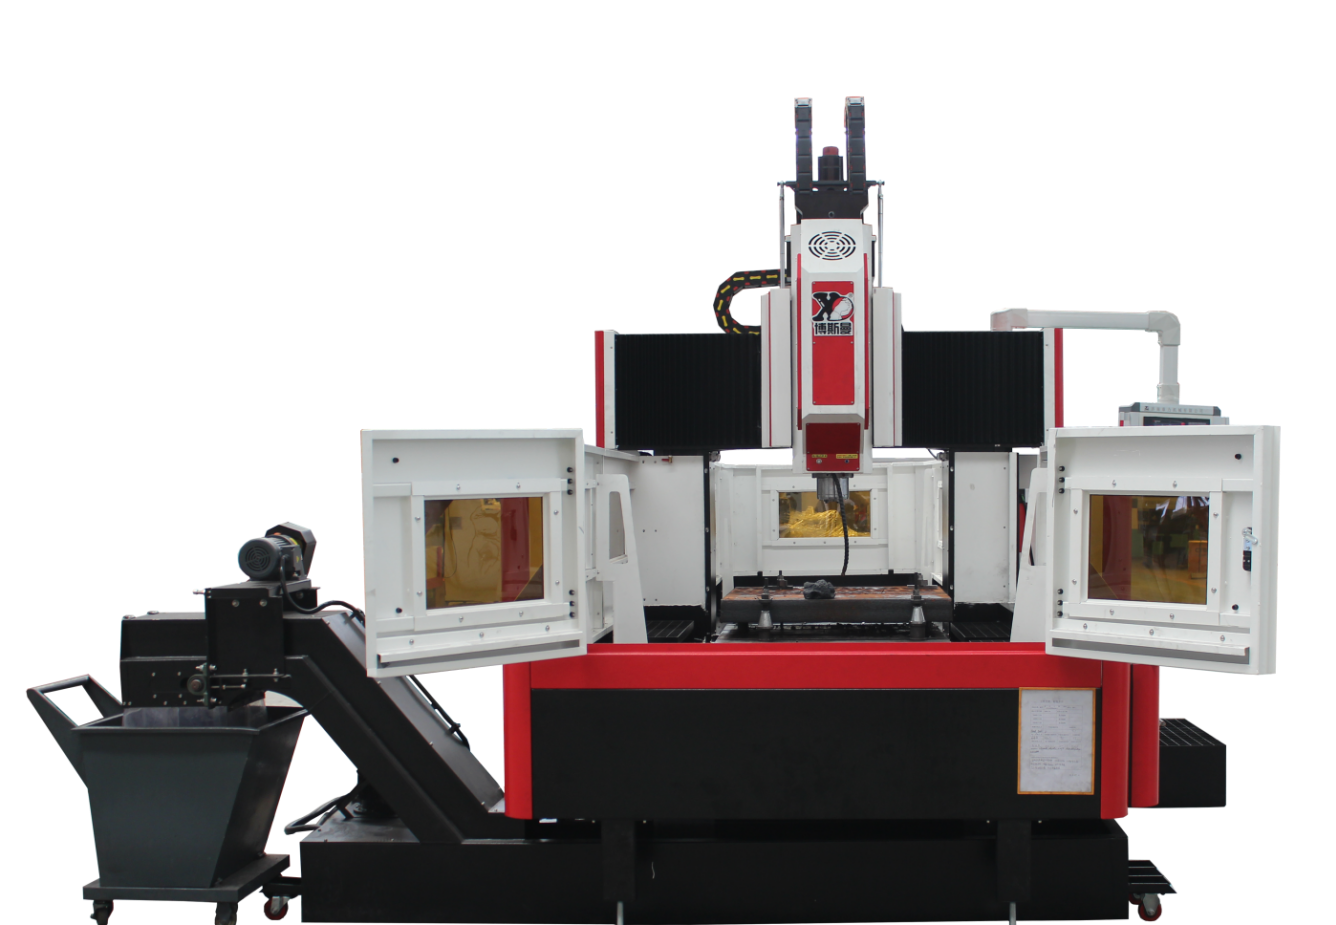
1) CNC portalni vrtalno-rezkalni stroj je obdelovalna oprema, ki združuje napredne tehnologije, kot so stroji, elektrika in hidravlika. Uporablja se predvsem za obdelavo kalupov, prirobnic, ventilov, konstrukcijskih delov itd. Široko se uporablja pri grobi in končni obdelavi kompleksnih delov, kot so različne plošče, škatle, okvirji, kalupi itd. v strojni industriji. Ta stroj lahko izvaja horizontalno (os Y) in vertikalno gibanje (os Z) vertikalne rezkalne glave in mize s triosnim povezovanjem vzdolžnega gibanja (os X). Izvaja se lahko večprocesna obdelava, kot so rezkanje, vrtanje, togo navojno rezanje, povrtavanje in grezenje. Celoten stroj ima portalno strukturo z visoko togostjo in dobro natančnostjo. Je prva izbira za uporabnike.
2) Celotna postavitev stroja
(1) Uporabljena je fiksna nosilna konstrukcija portalnega okvirja, postelja je fiksna, dvojni steber in postelja pa sta povezani z vijaki. Delovna miza se premika v osi X na postelji, vzglavnik se premika v smeri Z na sedežu, vzglavnik in vzglavnik pa se premikata v smeri Y na nosilcu.
(2) Glavni večji deli obdelovalnega stroja: postelja, steber, nosilec, sedlo in glava so vsi iz visoko trdnega litega železa. Ti veliki deli so optimizirani s 3D računalniško programsko opremo, z razumno razporeditvijo reber in popolnimi postopki toplotne obdelave za odpravo preostalih napetosti. To zagotavlja, da ima celoten stroj zadostno trdnost, togost in visoko stabilnost ter odpornost proti vibracijam pri rezanju.
3) Delovna miza s posteljo
(1) Postelja je izdelana iz visoko trdnega litega železa HT250 z uporabo računalniško podprte tridimenzionalne optimizacijske zasnove, rebra so razumno razporejena, njena togost in trdnost pa sta izboljšani.
(2) Vodilni par osi X uporablja uvožena linearna vodila za težka bremena z nizkim dinamičnim in statičnim koeficientom trenja, visoko občutljivostjo mize, nizkimi vibracijami pri visoki hitrosti, brez plazenja pri nizki hitrosti, visoko natančnostjo pozicioniranja in odličnimi zmogljivostmi servo pogona: hkrati je nosilnost velika in odpornost na vibracije pri rezanju dobra.
(3) Pogon po osi X - servo motor je preko reduktorja povezan s krogličnim vijakom, ki poganja delovno mizo, da se premika naprej in nazaj po postelji, da se doseže gibanje podajanja po osi X in predhodno raztegne vijak za izboljšanje togosti.
4) Žarek
(1) Prečna gred in steber sta integrirana v okvir portalnega okvirja iz visoko trdnega litega železa HT250, rebra so razporejena razumno in imajo zadostno upogibno in torzijsko togost.
(2) Par vodilnih žarkov uporablja težko linearno vodilo.
(3) Pogon osi Y - servo motor je neposredno povezan s krogličnim vijakom prek sklopke, kroglični vijak pa poganja sedlo, ki se premika levo in desno po nosilcu, da doseže gibanje podajanja osi Y.
5) Vzglavnik
(1) Glava ima linearno vodilo z valjčki za težka bremena, ki ima visoko togost gibanja, visoko natančnost pozicioniranja in dobro stabilnost pri nizki hitrosti.
(2) Pogon po osi Z – servo motor je neposredno povezan s krogličnim vretenom prek sklopke, kroglično vreteno pa poganja glavo, ki se premika gor in dol po sedlu, da se doseže podajanje po osi Z. Motor po osi Z ima funkcijo samodejne zavore. V primeru izpada električne energije je gred motorja trdno pritrjena, da se prepreči vrtenje.
(3) Skupina vretena uporablja tajvansko Jianchun visokohitrostno notranje hladilno vreteno z visoko natančnostjo in visoko zmogljivostjo. Glavna gred oprime nož z metuljasto vzmetjo na glavni gredi, pri čemer natezna sila deluje na vlečni žebelj ročaja orodja prek štiridelnega mehanizma za posnemanje, ohlapno orodje pa uporablja pnevmatsko metodo.
6) Pnevmatski sistem
Uporablja se za rahljanje orodja vretena.
7) Zaščita stroja
Tirnica postelje (os X) ima teleskopski zaščitni pokrov iz nerjavečega jekla;
Vodnik žarka (os Y) uporablja fleksibilno zaščito organov.
8) Mazanje
(1) Triosni ležaji X, Y, Z so vsi namazani.
(2) Triosna vodila X, Y in Z so vsa mazana z oljem.
(3) Triosni kroglični vijaki X, Y in Z so vsi mazani z oljem.
9) CNC sistem
CNC sistem je standardno opremljen s krmilnim sistemom in pogonom Beijing Kaiendi, s popolnimi funkcijami in enostavnim upravljanjem; standardnim komunikacijskim vmesnikom RS-232, vtičnico USB in sorodno programsko opremo.
Sistem filtriranja
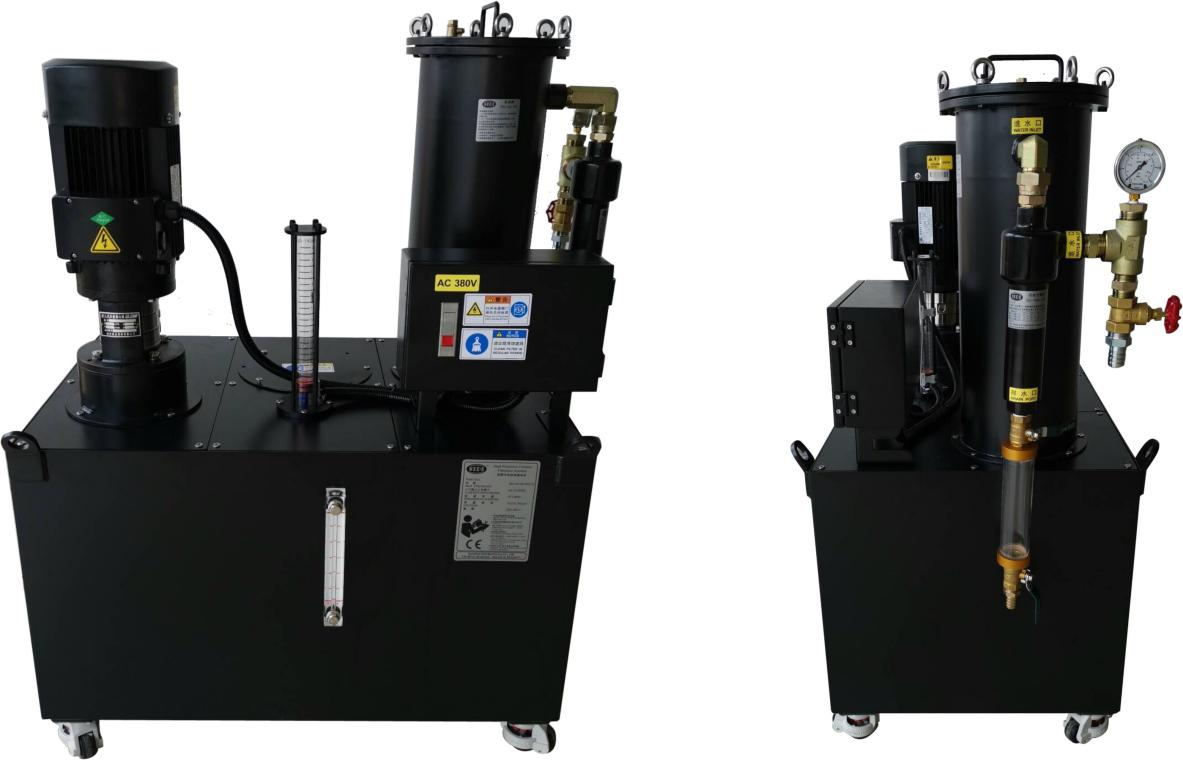
Ta stroj je opremljen s centralnim sistemom za filtriranje vode, ki lahko učinkovito filtrira nečistoče v hladilni tekočini. Notranji sistem za pršenje vode preprečuje, da bi se železni zatiči med obdelavo zapletli v orodje, zmanjša obrabo orodja, podaljša življenjsko dobo orodja in izboljša površinsko obdelavo obdelovanca. Visokotlačni izpustni zatič za vodo na konici orodja dobro zaščiti površino obdelovanca, zaščiti visokohitrostni rotacijski spoj, prepreči, da bi nečistoče blokirale rotacijski spoj, ter izboljša splošno kakovost obdelovanca in poveča delovno učinkovitost. (Opomba: slika prikazuje fizično sliko filtrirnega sistema.)
Specifikacija
| Model | BOSM-DPH2016 | BOSM-DPH2022 | BOSM-DPH2625 | BOSM-DPH4026 | |
| Delovna velikost (mm) | 2000*1600 | 2000*2000 | 2500*2000 | 4000*2200 | |
| Maks. obremenitev (kg) | 7000 | 7000 | 7000 | 7000 | |
| T-reža (mm) | 8*22 | 8*22 | 8*22 | 8*22 | |
| Največji pomik mize-X osi (mm) | 2200 | 2200 | 2600 | 4000 | |
| Največji pomik mize-osi Y (mm) | 1600 | 2200 | 2500 | 2600 | |
| Največji hod vretena - os Z (mm) | 600 | 600 | 600 | 600/1000 | |
| Razdalja od konca vretena do delovne mize (mm) | Največ | 800 | 800 | 800 | 800 |
| Minimalno | 200 | 200 | 200 | 200 | |
| Tapper (7:24) | BT50 | BT50 | BT50 | BT50 | |
| Hitrost vretena (vrt/min) | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | |
| Moč motorja vretena (kW) | 22 | 22 | 22 | 22 | |
| Maks. U-svrtina (mm) | φ90 | φ90 | φ90 | φ90 | |
| Največji navoj (mm) | M36 | M36 | M36 | M36 | |
| Območje hitrosti podajanja rezanja | 1~4000 | 1~4000 | 1~4000 | 1~4000 | |
| Hitro gibanje (m/min) | 8. 8. 2008 | 8. 8. 2008 | 8. 8. 2008 | 8. 8. 2008 | |
| Izvajanje nacionalnih standardov GB/T18400.4 (m/min) | ±0,01/1000 mm | ±0,01/1000 mm | ±0,01/1000 mm | ±0,01/1000 mm | |
| Teža (T) | 16,5 | 21 | 24 | 40 | |
Pregled kakovosti
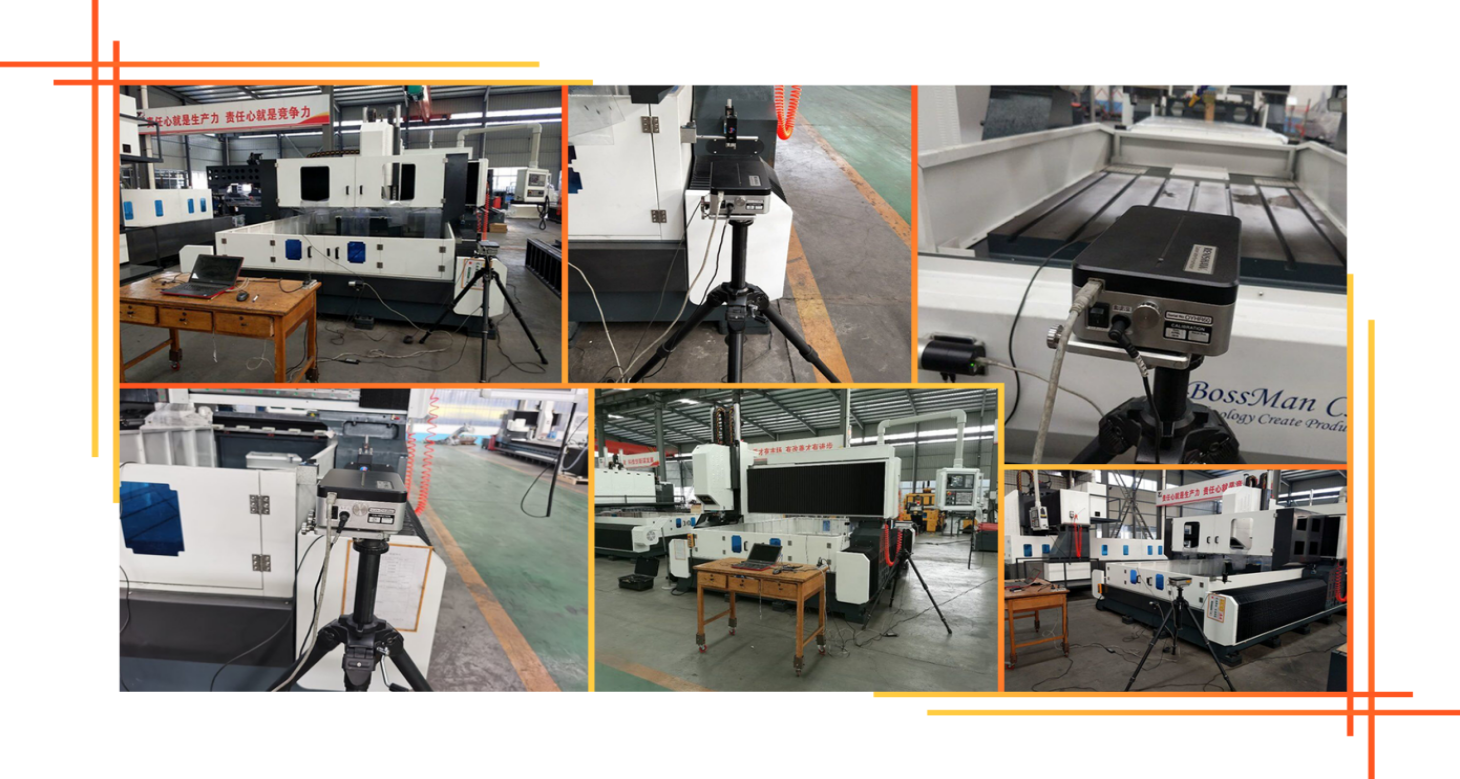
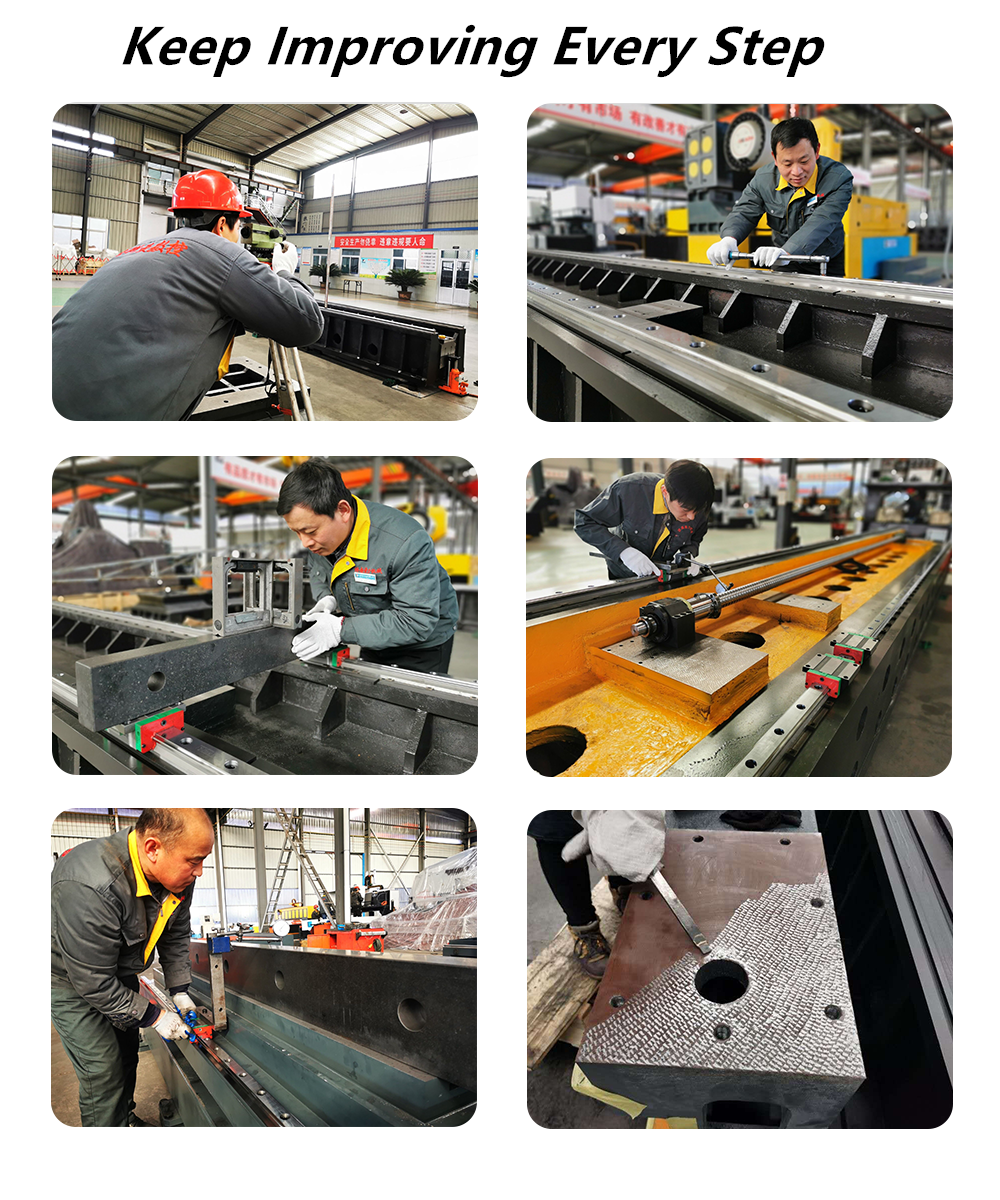
Vsak Bosmanov stroj je kalibriran z laserskim interferometrom britanskega podjetja RENISHAW, ki natančno preverja in kompenzira napake nagiba, zračnost, natančnost pozicioniranja in natančnost ponavljajočega se pozicioniranja, da se zagotovi dinamična, statična stabilnost in natančnost obdelave stroja. . Preizkus s kroglično palico Vsak stroj uporablja preizkuševalec s kroglično palico britanskega podjetja RENISHAW za popravljanje dejanske natančnosti kroga in geometrijske natančnosti stroja ter hkrati izvajanje poskusov krožnega rezanja, da se zagotovi natančnost 3D-obdelave in natančnost kroga stroja.
Okolje uporabe strojnega orodja
1.1 Zahteve glede okolja za opremo
Vzdrževanje konstantne temperature okolice je bistven dejavnik za natančno obdelavo.
(1) Razpoložljiva temperatura okolice je -10℃ ~35 ℃Ko je temperatura okolice 20℃, vlažnost naj bo 40~75 %.
(2) Za ohranjanje statične natančnosti obdelovalnega stroja znotraj določenega območja mora biti optimalna temperatura okolice 15° od C do 25° C s temperaturno razliko
Ne sme presegati± 2 ℃/ 24 ur.
1.2 Napajalna napetost: 3-fazna, 380 V, nihanje napetosti znotraj± 10 %, frekvenca napajanja: 50 Hz.
1.3 Če je napetost v območju uporabe nestabilna, mora biti stroj opremljen z reguliranim napajanjem, da se zagotovi normalno delovanje stroja.
1.4. Strojno orodje mora imeti zanesljivo ozemljitev: ozemljitvena žica je bakrena žica, premer žice pa ne sme biti manjši od 10 mm.², ozemljitvena upornost pa je manjša od 4 ohmov.
1.5 Da bi zagotovili normalno delovanje opreme, če stisnjen zrak vira zraka ne izpolnjuje zahtev vira zraka, je treba pred dovod zraka v stroj namestiti komplet naprav za čiščenje vira zraka (razvlaževanje, razmaščevanje, filtriranje).
1.6. Opremo je treba hraniti stran od neposredne sončne svetlobe, vibracij in virov toplote ter stran od visokofrekvenčnih generatorjev, električnih varilnih strojev itd., da se prepreči okvara stroja ali izguba natančnosti stroja.
Storitev pred in po
1) Pred servisiranjem
Tehnična ekipa Bossman je odgovorna za tehnično komunikacijo s strankami in oblikovanje rešitev, pri čemer strankam pomaga pri izbiri ustrezne rešitve za obdelavo in primernih strojev, in sicer s preučevanjem zahtev in potrebnih informacij strank ter s posredovanjem povratnih informacij našim inženirjem.
2) Po servisu
A. Stroj z enoletno garancijo in plačanim doživljenjskim vzdrževanjem.
B. V enoletnem garancijskem obdobju po prihodu stroja v namembno pristanišče bo BOSSMAN nudil brezplačne in pravočasne vzdrževalne storitve za različne napake na stroju, ki jih ni povzročil človek, ter pravočasno in brezplačno zamenjal vse vrste poškodovanih delov, ki jih ni povzročil človek. Okvare, ki se pojavijo izven garancijskega obdobja, bodo odpravljene z ustreznimi stroški.
C. Tehnična podpora 24 ur na dan prek spleta, TM, Skype, e-pošta, pravočasno reševanje ustreznih vprašanj. Če težav ni mogoče rešiti, bo BOSSMAN takoj poskrbel za prihod poprodajnega inženirja na lokacijo za popravilo, kupec pa mora plačati VISA, letalske karte in nastanitev.
Stranka

Kategorije izdelkov
-

CNC obdelovalni center visoke togosti serije VC z ...
-

Linearni vodnik za horizontalno premikanje stebra serije HP ...
-

Linearno vodilo za horizontalno premikanje stebra serije HT...
-

Štiristopni CNC obdelovalni stroj za težka dela serije VS ...
-

CNC obdelovalni center serije V z visoko togostjo
-

CNC obdelovalni center z dvojnim stebrom serije X
-

Horizontalni 5-osni CNC obdelovalni center TKG1600
-

CNC vertikalni stružni in rezkalni center za kompozitne ...
-

Visokohitrostni CNC obdelovalni center serije GM
-

Visokohitrostni CNC rezkalni stroj serije GT
-

Dvovretenski CNC stružnik SK32
-

CNC vertikalni obdelovalni center RFTV510 za kolesa...